
Consultation sur les produits
Votre adresse email ne sera pas publiée. les champs requis sont indiqués *

 en
Une ligne de liaison par air utilisant des fibres discontinues à deux composants PE/PET n'a besoin que d'un flux d'air à 130-155°C et d'un temps d'attente de 3 à 8 secondes pour transformer un matelas lâche en un non-tissé dimensionnellement stable. Pas de bain de latex, pas de distributeur de poudre, pas de four de polymérisation. La fonction adhésive est intégrée à la fibre elle-même grâce à son architecture gaine-âme . Cet article explique le mécanisme derrière la liaison thermique sans liant, les variables de processus qui contrôlent la force de liaison et les contrôles du fournisseur qui séparent les fibres fiables de l'âme de la gaine des matériaux non conformes aux spécifications.
L'architecture gaine-cœur est une construction de fibre à deux composants dans laquelle une gaine en polymère à faible point de fusion entoure entièrement un noyau à point de fusion plus élevé, conférant à un seul filament deux comportements thermiques distincts. La gaine est l'agent de liaison ; le noyau est l'élément structurel. Étant donné que les deux polymères sont coextrudés en un seul filament continu, la fibre se comporte comme un système adhésif autonome.
Les combinaisons les plus courantes utilisent du PET comme noyau et du PE ou du PP comme gaine :
Fibre à âme de gaine est un filament à deux composants dans lequel une gaine en polymère à faible point de fusion entoure un noyau en polymère à point de fusion élevé. Lors de la liaison thermique, la gaine fond et fusionne avec les fibres voisines tandis que l'âme préserve la forme des fibres et la résistance du faisceau.
La liaison thermique gaine-noyau fonctionne car la température de l’air du four est réglée entre le point de fusion de la gaine et le point de fusion du noyau. Le polymère externe coule et soude les intersections des fibres, tandis que le polymère interne reste solide et maintient la bande ouverte.
Un système au latex a besoin d’une large plage de température pour sécher et réticuler. Une gaine PE ou PP fonctionne dans une fenêtre beaucoup plus étroite et plus contrôlable.
La température de l’air, le temps de séjour et la finesse des fibres contrôlent la qualité de la liaison plus que toute autre variable. Chacun doit être adapté au polymère de la gaine, au poids du matelas et à l'utilisation finale prévue du non-tissé.
| Paramètre | Gamme typique | Résultat si hors de portée |
| Température de l'air du four | 130-155°C pour la gaine PE ; 160-185°C pour gaine PP | Trop faible : toile poussiéreuse avec une faible résistance à la traction. Trop élevé : aplatissement du noyau et sensation de main raide. |
| Temps de séjour | 3-8 s dans la zone chauffée | Trop court : écoulement de gaine incomplet. Trop longtemps : oxydation et fragilisation du polymère. |
| Flux d'air traversant | 0,5-2 m/s sur toute la nappe | Un faible débit crée des points froids au centre des matelas lourds. |
| Finesse des fibres | 1,5-6 deniers | Des fibres plus fines ajoutent des points de contact mais augmentent le coût des matières premières. |
Le remplacement des liants chimiques par une liaison thermique gaine-âme supprime les trois éléments les plus coûteux d'une ligne de non-tissés : le dosage du liant, l'énergie de séchage et la réduction des COV. Le contraste entre les deux approches va au-delà des économies d’énergie.
| Facteur | Liant chimique latex | Liaison thermique gaine-âme |
| Matériau adhésif | Latex acrylique ou styrène-acrylique | Polymère de gaine PE ou PP |
| Matériel d'application | Bain pulvérisé, moussant ou saturé | Aucun |
| Séchage et durcissement | Four multizone à 110-185°C | Passage unique du four à air |
| Émissions | Traitement des gaz d'échappement COV requis | Aucun solvant livré ajouté |
| Recyclabilité du Web | La séparation des liants est difficile | Refondre sans supprimer les additifs |
Le latex est flexible, indulgent et bien compris après des décennies d'utilisation. Les lignes déjà équipées d’une capacité de séchage changent rarement pour des raisons chimiques uniquement.
Des règles plus strictes en matière de COV, des chaînes de four plus longues et une demande de non-tissés recyclables font pencher la balance. Une bande sans liant est plus facile à certifier et plus simple à retraiter.
Le PE/PET et le PE/PP sont les deux systèmes gaine-âme dominants dans les non-tissés à fibres discontinues. La décision dépend de la température tolérée par votre processus et de la rigidité souhaitée pour la bande finale.
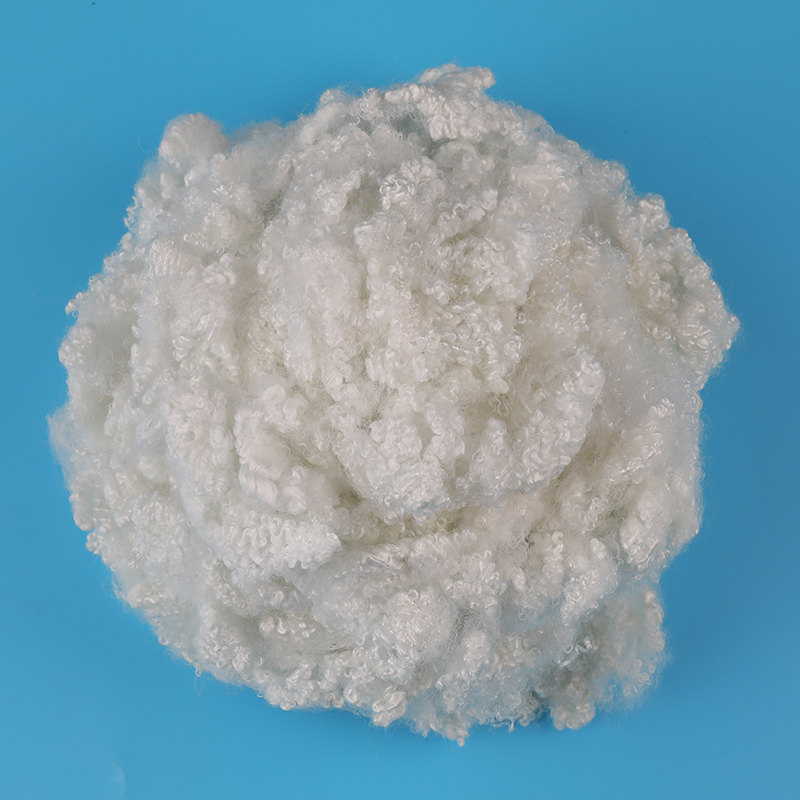
Le groupe PE/PET comprend des deniers fins tels que le grade blanc monohydrophile 1,5D x 38 mm, qui convient aux toiles légères d'hygiène et de filtration.
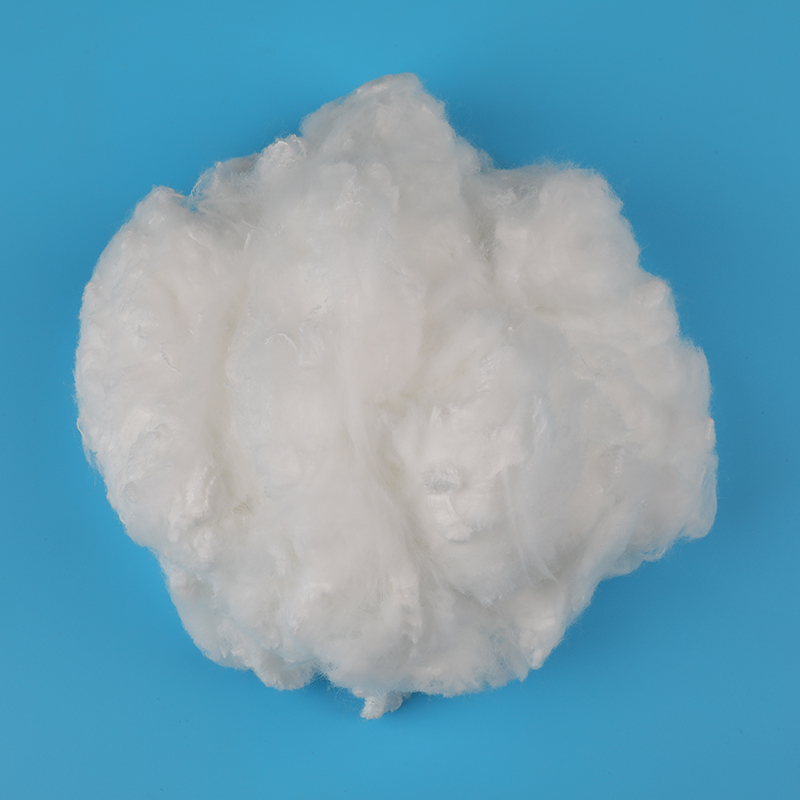 Fibre bi-composant PE/PET hydrophile simple blanche 1,5D × 38 Cette fibre bicomposant PE/PET à denier fin convient aux toiles légères d'hygiène et de filtration, offrant des propriétés monohydrophiles pour une liaison constante dans les processus à basse température de four. Voir le produit →
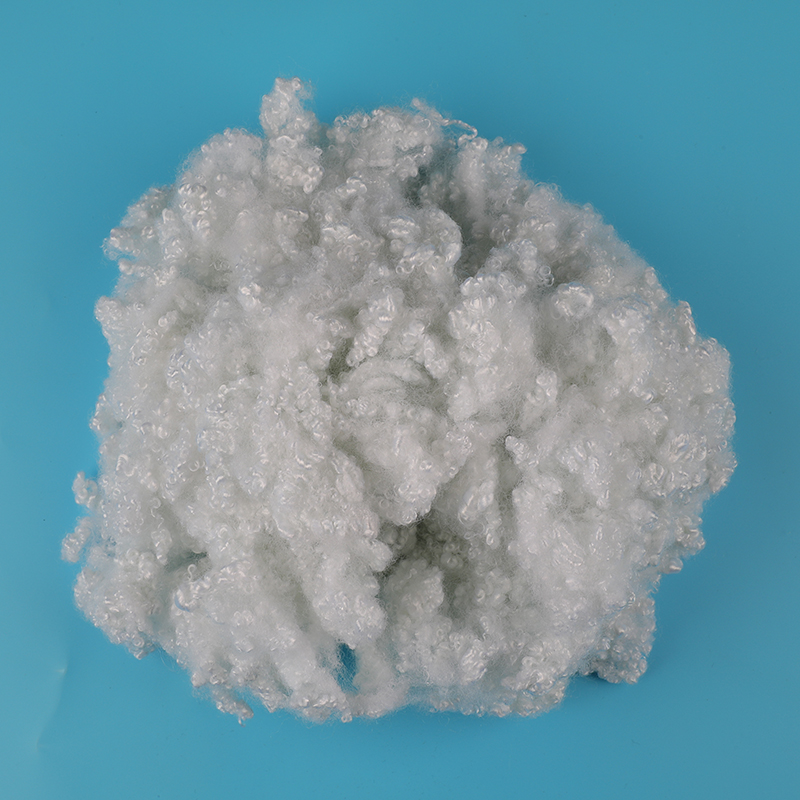
Pour le côté PE/PP, le grade blanc mono-hydrophile 2D x 38 mm est un outil idéal pour les bandes industrielles de poids moyen où des températures de four plus élevées sont acceptables.
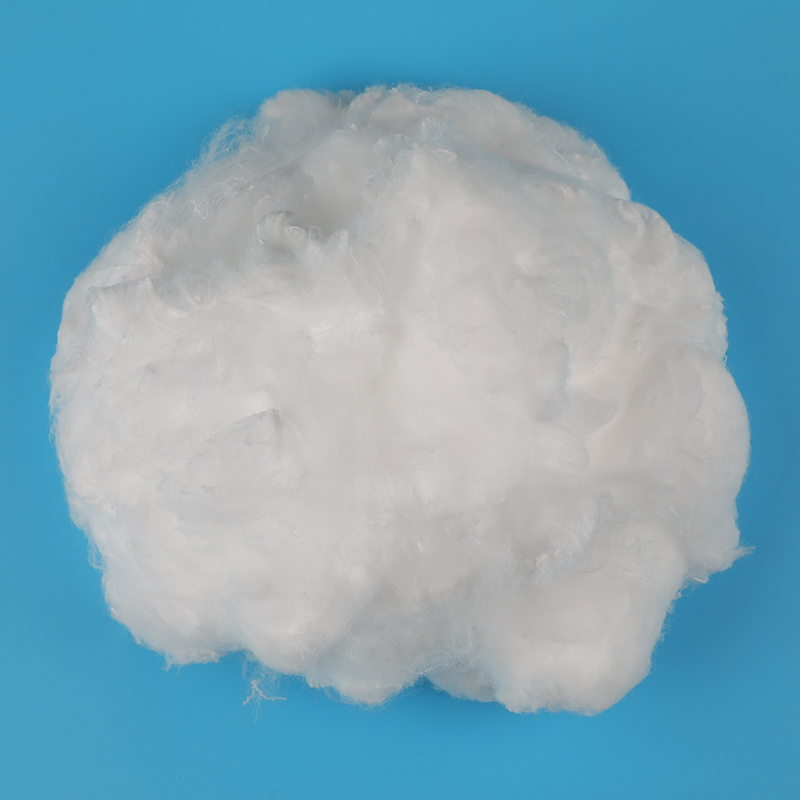 Fibre bi-composant PE/PP simple hydrophile blanche 2D × 38 Cheval de bataille industriel de poids moyen, cette fibre bicomposant PE/PP tolère des températures de four plus élevées, mais l'uniformité de la gaine reste essentielle pour une liaison fiable et une résistance à la traction de la bande. Voir le produit →
L'uniformité de la gaine est le premier signal de qualité à auditer. Toute rupture dans la gaine crée une fibre qui ne peut pas adhérer, ce qui se manifeste plus tard par un boulochage, un délaminage ou une rupture de traction de la bande.
Un producteur avec des lignes dédiées bi-composants, comme Usine de fibres chimiques Jiaxing Fuda , peut contenir des profils de gaine stables sur de grands lots et fournir des images en coupe transversale et des certificats en deniers avec des échantillons.
Pour les toiles qui doivent rejeter l'humidité, une variante de gaine hydrofuge maintient les points de liaison au sec et empêche l'évacuation capillaire. Le grade de blanchiment hydrofuge 2D x 38 mm est un exemple de cette gamme.
Ces quatre questions couvrent les décisions les plus courantes lors de la conception d'un non-tissé sans liant avec fibre bicomposante âme-gaine.
Une température de four à air traversant de 130 à 155 °C est typique pour les fibres à âme gaine PE/PET. La gaine PE fond tandis que le noyau PET reste solide. Commencez à 145°C avec un palier de 5 secondes et ajustez par étapes de 2 à 3°C.
Oui. Le polymère de la gaine est le liant, donc aucun liant latex, acrylique ou poudre n'est ajouté. La ligne ne nécessite aucune station de dosage, aucun four de durcissement et aucune réduction des COV pour la chimie du liant.
Le polymère de la gaine détermine la température de collage et la rigidité finale. Le PE/PET se lie à 130-155°C et produit une bande plus douce. Le PE/PP nécessite 160-185°C et produit une bande plus rigide et plus résistante.
Oui, lorsque la fibre est certifiée GRS. Étant donné que l'adhésif fait partie de la fibre polymère, la totalité de la bande peut être refondue sans séparer le latex ou d'autres additifs.

Fibres bicomposantes hydrophiles ou hydrophobes : guide des performances en matière d'hygiène
2026-09-08
Le système de consigne entraîne le « boom » du recyclage dans les rues
2026-10-06Votre adresse email ne sera pas publiée. les champs requis sont indiqués *
Se concentrer sur la recherche et la production de fibres différenciées. Appliquer scientifiquement le traitement des matériaux recyclés.
 86-18457317878
Zhulinjizhen, ville de Xinfeng, ville de Jiaxing, province du Zhejiang
Copyright @ 2023 Usine de fibres chimiques Jiaxing Fuda All rights reserved
Fabricants de fibres discontinues de polyester
Confidentialité